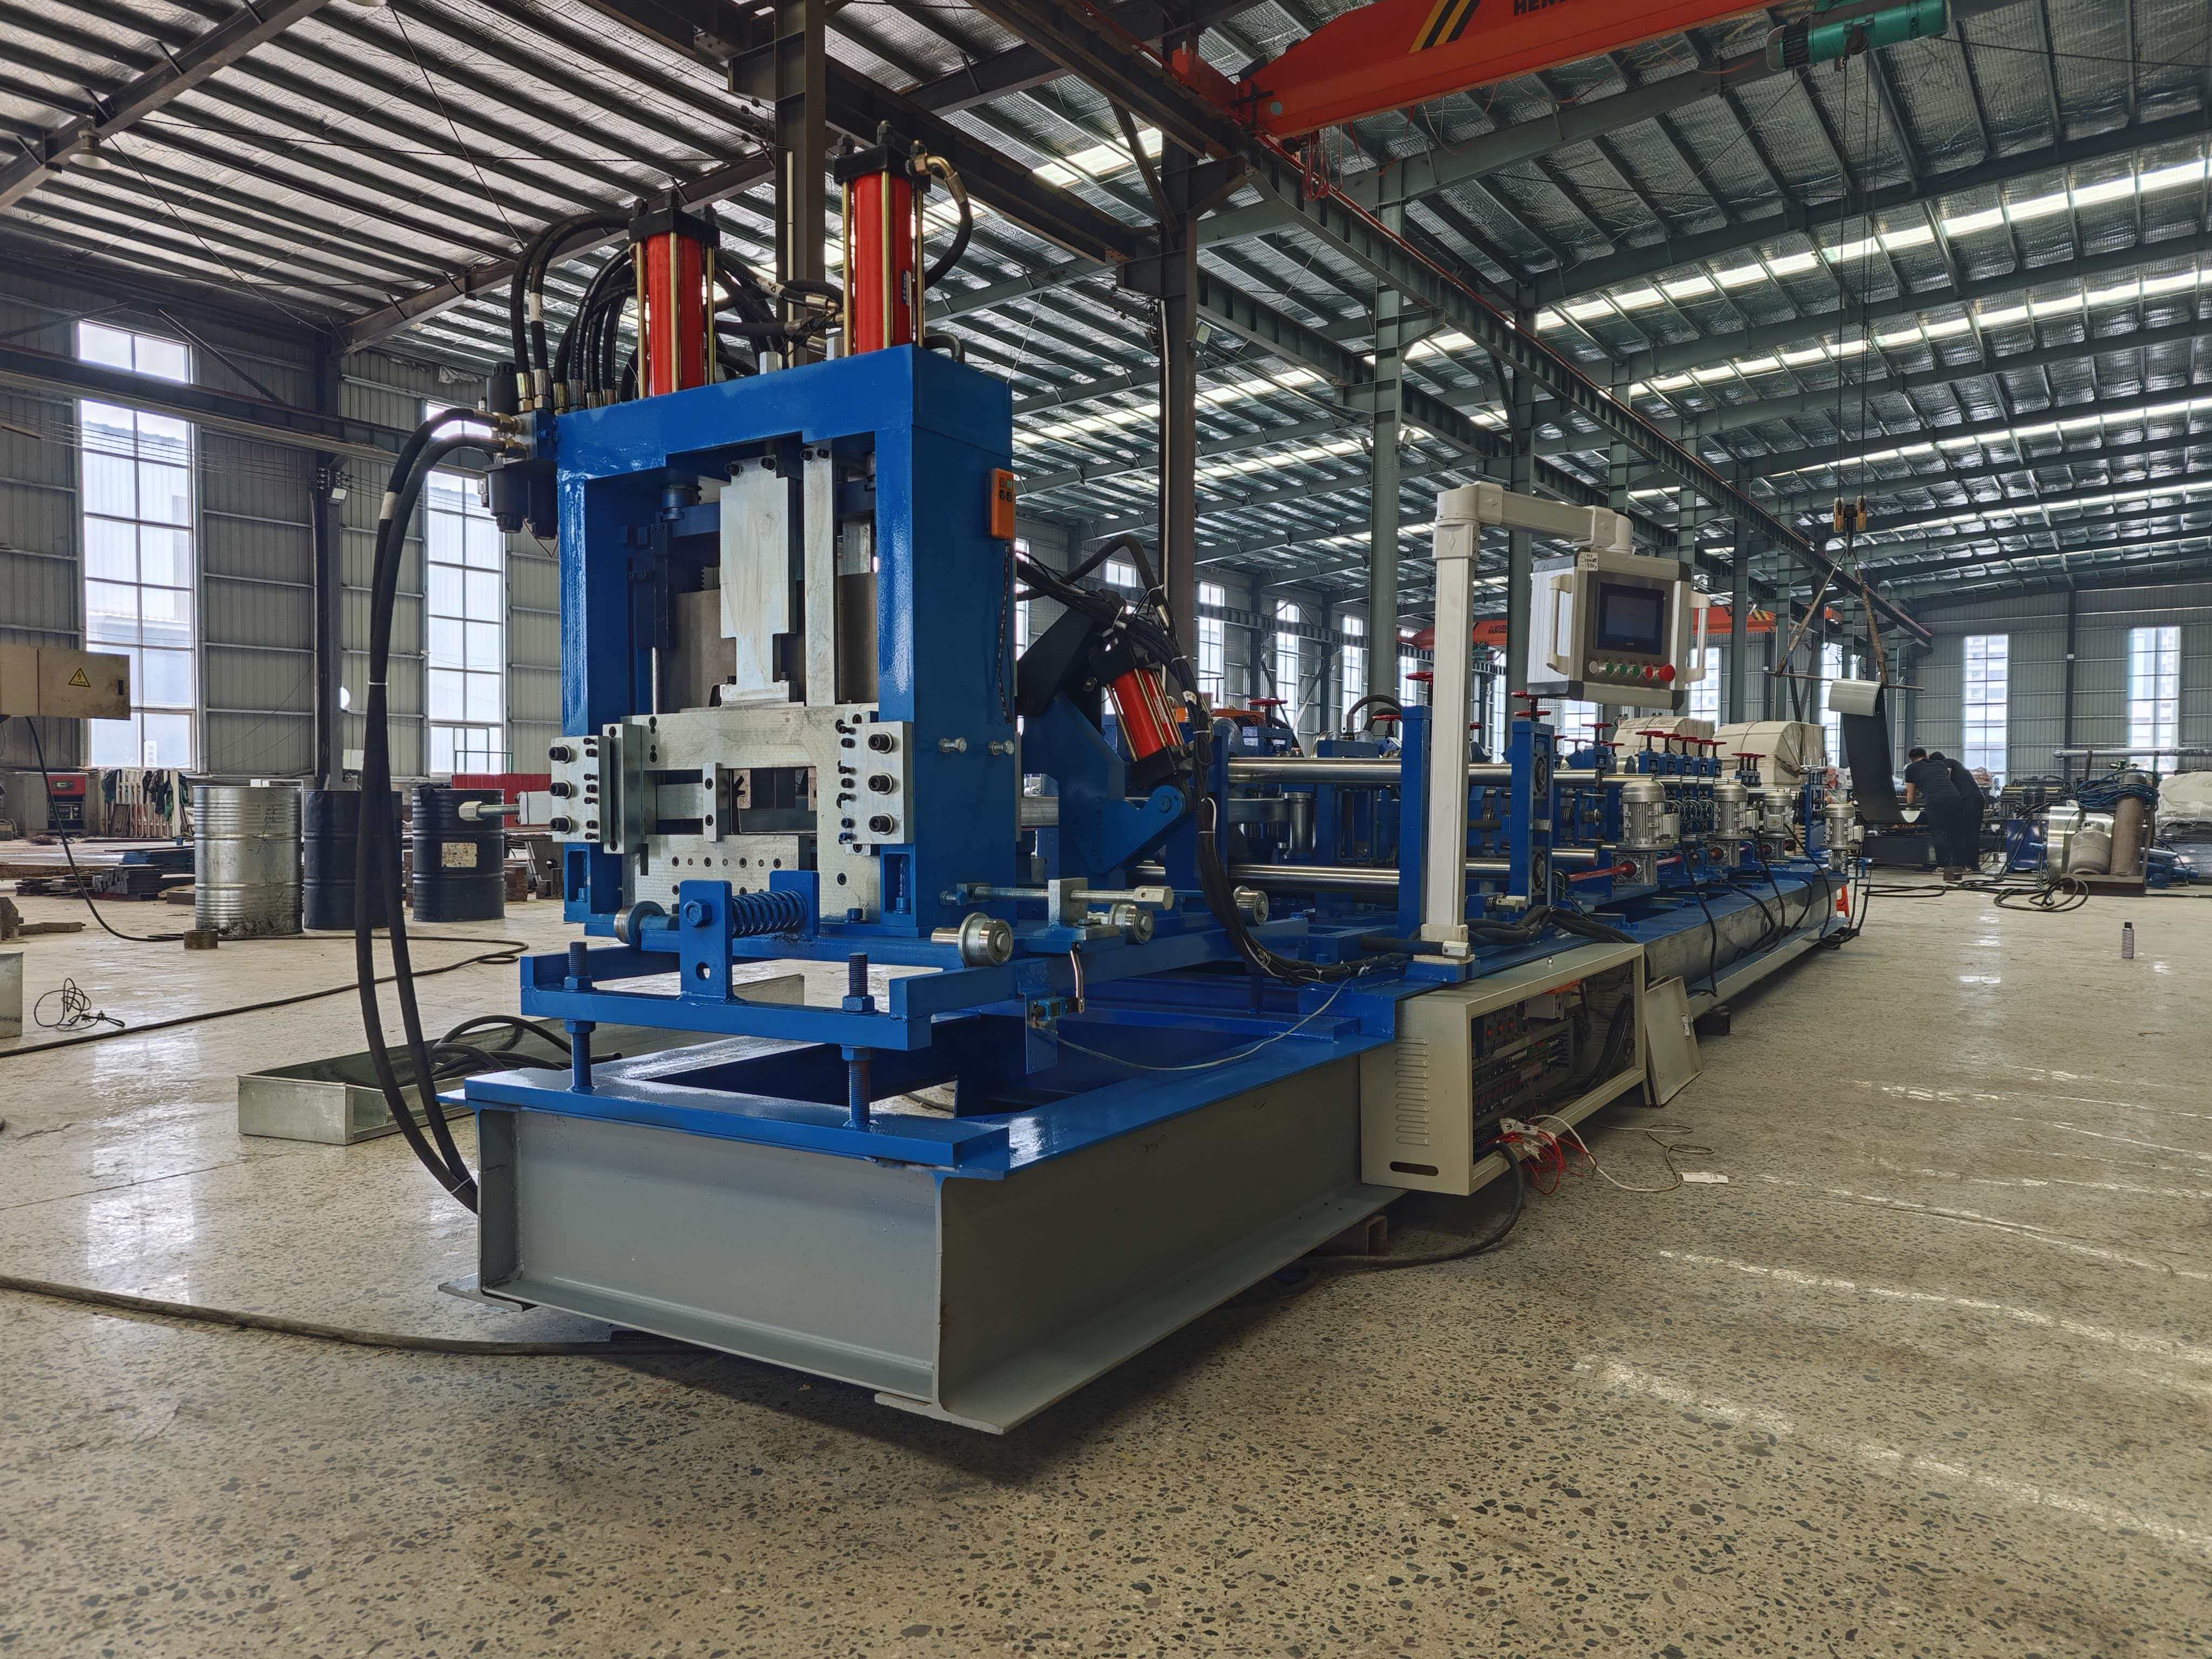
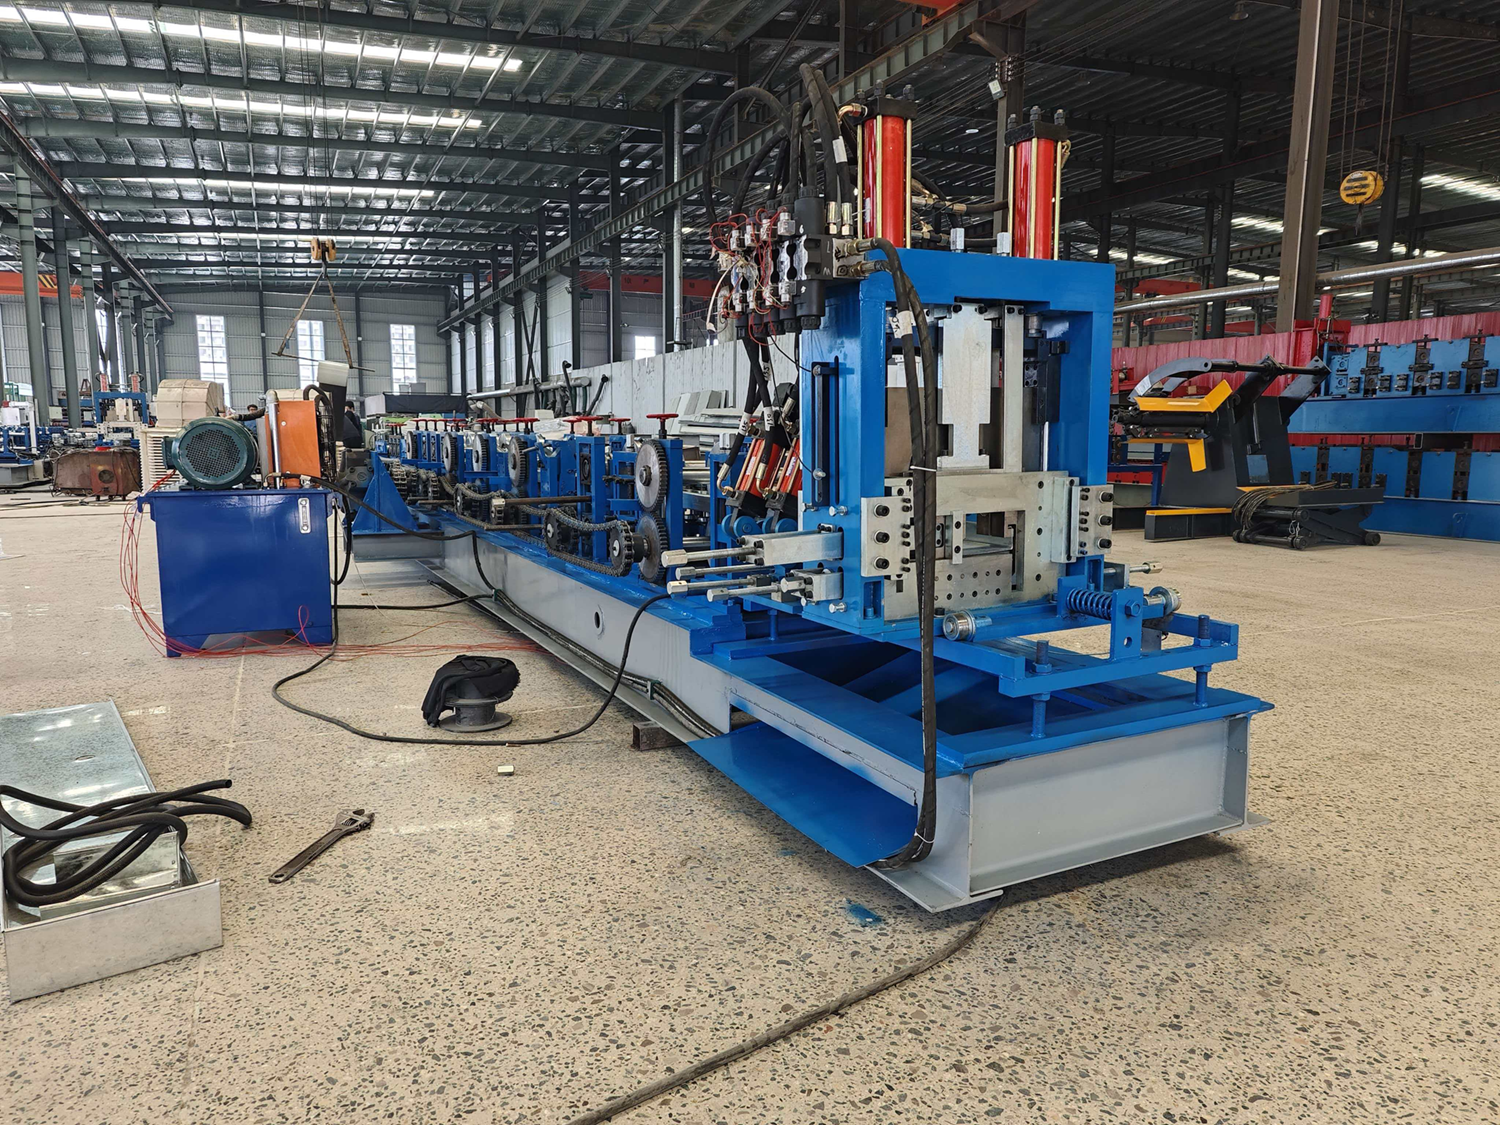
光伏支架设备是新能源光伏配套型材专用冷弯成型设备,主要用于生产光伏电站使用的 C 型、U 型支架型材,这类型材作为光伏组件的支撑构件,用于地面光伏电站、屋顶分布式光伏项目,支撑光伏板,保障光伏组件稳定固定,抵御风、雪等外部荷载。设备采用常温连续冷弯成型工艺,将镀锌带钢、镀铝锌带钢逐步辊压折弯,加工成光伏支架专用型材,部分机型集成多工位冲孔单元,在型材成型过程同步加工安装孔、定位孔,成型完成后定长切断,产出成品光伏支架型材。
光伏支架型材对于截面尺寸、孔位精度有一定要求,型材孔位用于组件之间螺栓连接,孔位偏移、型材扭曲,会增加现场装配难度,影响支架整体受力。光伏支架设备采用多道次渐进辊压成型,分多步完成带钢折弯,降低板材回弹,保证型材截面高度、翼缘宽度稳定。集成冲孔功能的机型,冲孔工位布置在成型工位前端或者中段,在型材成型前或者成型过程完成打孔,一次成型,不需要后续二次冲孔加工,减少生产工序,提升生产效率。
整套设备工艺流程:开卷放料、送料导向、预校平、冲孔工位(选配)、多道辊压成型、定长检测、液压切断 / 飞锯切断、成品出料码垛。钢卷放置在放料架,放料机构平稳释放带钢,送料导向机构校正带钢左右偏移,预校平单元消除卷材弯曲变形,保证进入主机的带钢平整。冲孔工位可根据图纸要求,在型材指定位置加工一排或者多排安装孔;带钢进入成型主机,多组辊轮逐步折弯成型,形成 C/U 型支架截面;编码器实时计量送料长度,达到设定长度,切断机构动作,完成型材裁切,成品输送至出料台。
主机机架采用重型 H 型钢焊接而成,整体刚性强,应对高强钢带连续生产时机架形变小,维持型材成型精度。成型辊轴采用调质实心轴,辊轮选用合金模具钢,经过热处理加工,辊面耐磨,适配高强镀锌原料长期量产,减少辊轮磨损带来的型材尺寸偏差。传动系统采用齿轮箱驱动,动力传递稳定,运行震动小,降低型材扭曲缺陷。切断机构可选用液压剪切或者飞锯切断,针对不同厚度原料选择对应的切断方案,切口平整。
电控系统采用 PLC + 触摸屏控制,操作人员在屏幕设置型材规格、生产长度、冲孔间距等参数,系统存储多套光伏支架标准型材参数,切换型材规格时,调取预设参数,配合辊轮间隙调节机构完成换型,缩短换型耗时。编码器闭环测长,控制型材裁切长度;冲孔工位由液压或者伺服机构驱动,孔位间距精度稳定,保障成品支架现场装配适配性。系统具备故障提示功能,出现送料异常、冲孔压力异常时,屏幕提示相关信息,方便操作人员排查故障。
设备适配原料多为热镀锌带钢、镀铝锌带钢,部分场景可加工高强钢带,原料厚度在常规区间内可调,不同厚度原料,调整辊缝、成型速度与冲孔压力即可生产。生产的光伏支架型材,用于地面光伏电站、彩钢屋顶光伏、混凝土屋面光伏项目,型材截面规格丰富,41×41、41×62 等常用规格都可适配生产,也可根据客户图纸定制截面尺寸。
设备分为标准基础款与带冲孔一体化机型,基础款只完成型材成型切断,冲孔工序后续独立加工;一体化机型集成冲孔,一条生产线完成校平、冲孔、成型、切断全流程,减少半成品转运,适合大批量支架型材订单生产。设备易损件包含辊轮、冲孔模具、切断刀片,配件通用性较好,后期维护更换便捷。设备日常保养以传动部位润滑、液压油定期更换为主,按规范维护可以延长设备使用周期。
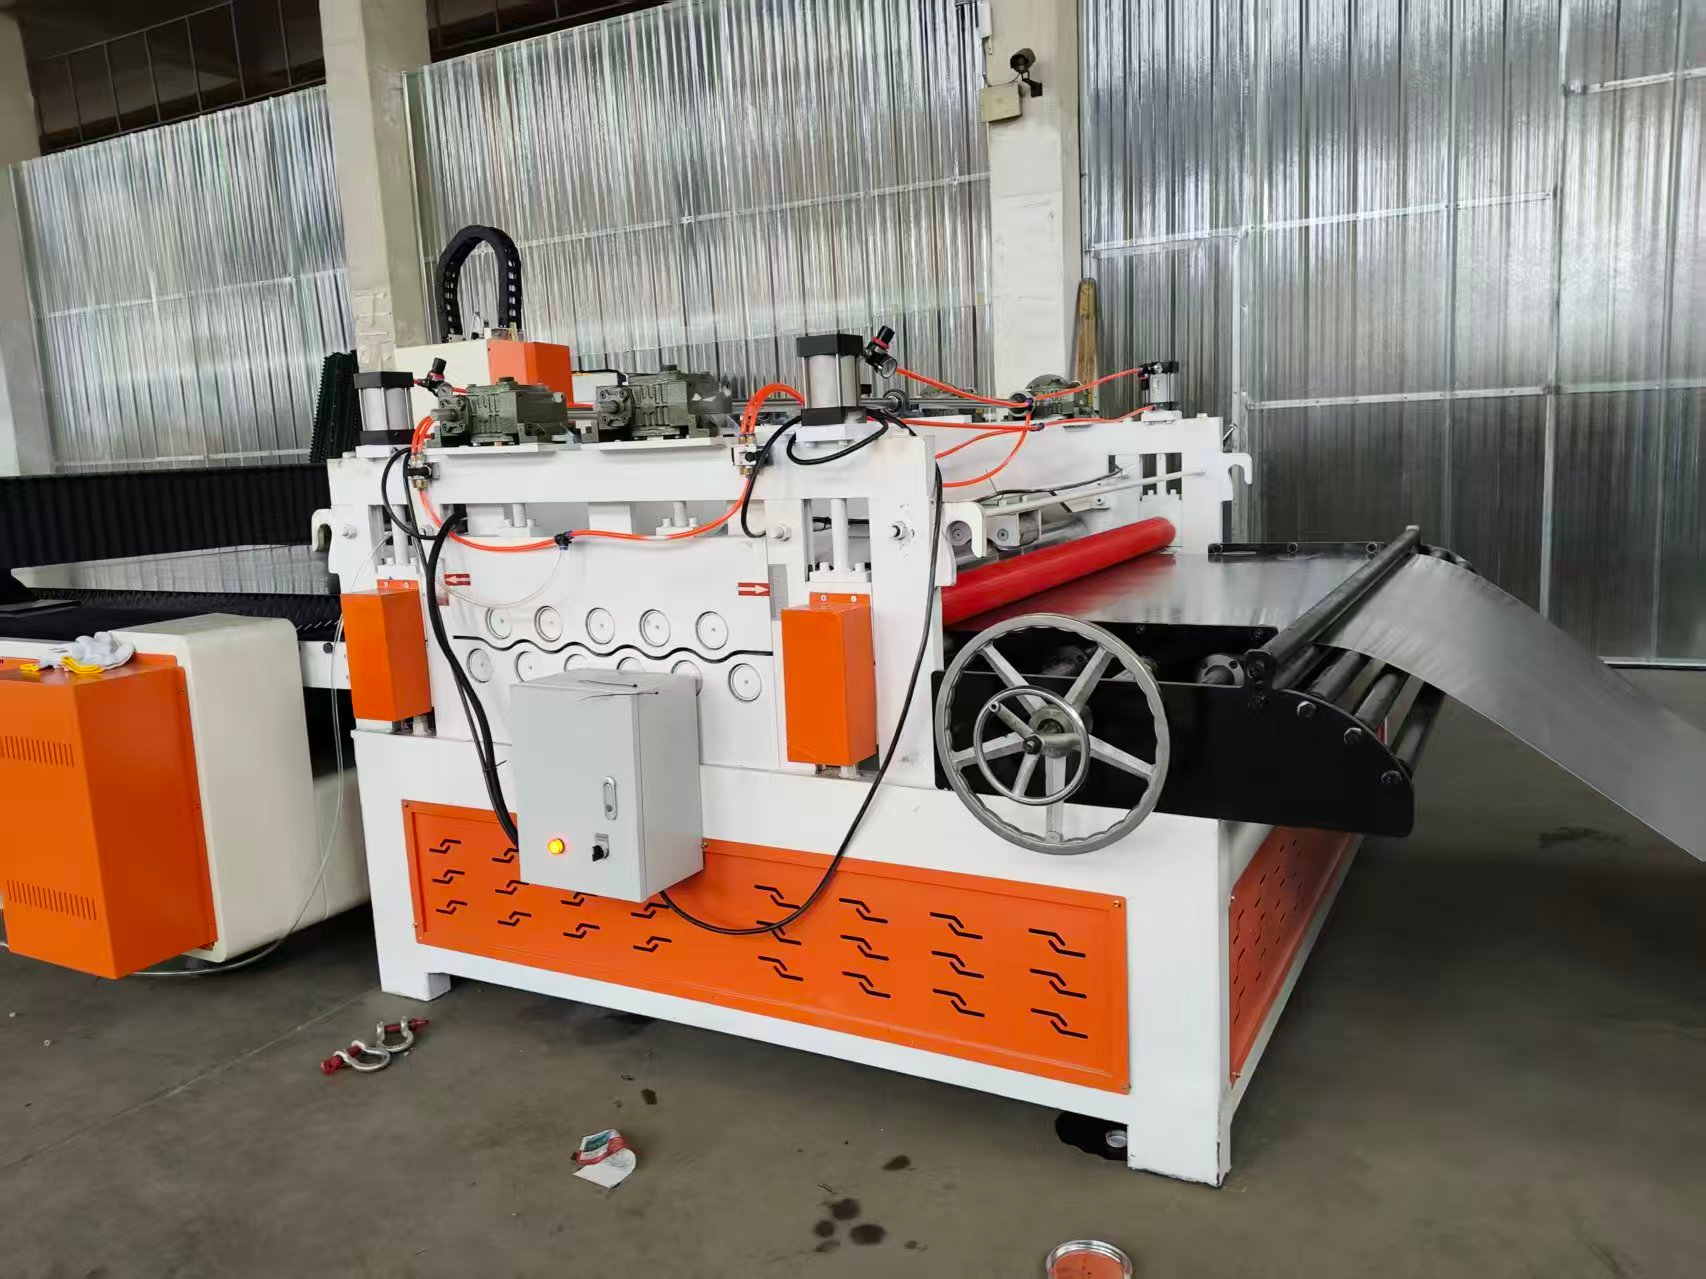
设备在车间生产时,连续化作业模式,减少人工干预,降低人工操作强度。成型工艺循序渐进,控制型材回弹、扭曲,成品型材直线度较好,便于打包运输和现场组装。随着光伏项目建设需求增加,光伏支架型材的订单量持续增长,该设备作为支架型材核心生产装备,被型材加工厂广泛使用,既可以单独布置生产线,也可以配套校平机组成完整的卷材加工产线。设备模块化设计,部件拆装方便,便于设备转运、检修,适配不同生产车间布局。
 #243
 #244
 #246
 #249